



Il processo giusto, il connconnettore giusto
Come garantire la protezione dei componenti: il processo giusto, il connconnettore giusto
Il settore dell’elettronica è in trasformazione: che si tratti del settore automobilistico, dell’energia solare e eeolico o dell’automazione industriale, l’elettrificazione sta prendendo piede in tutti i settori. Con la crescente interconnessione, negli ultimi anni è aumentato però anche il numero di guasti elettronici – secondo il Center for Automotive Research ben del 29%. A seconda delle influenze ambientali previste, diventa quindi necessaria una protezione dei componenti elettronici. In questo modo l’elettronica può essere protetta in modo affidabile – per farlo, tuttavia, gli utenti necessitano anche di una soluzione di connessione compatibile con l’incapsulamento.
Crescente necessità di procedure di protezione dei componenti
Diversi processi proteggono i componenti elettronici da urti, vibrazioni, umidità, sporco, alte temperature, sbalzi di temperatura prolungati e dai danni che ne derivano. La protezione dei componenti può quindi contribuire in modo significativo a migliorare la durata, la sicurezza di funzionamento e l’affidabilità dei prodotti finali.
Per questo motivo, i processi di protezione dei componenti vengono già impiegati regolarmente in numerose applicazioni: mobilità elettrica, automazione industriale, applicazioni ferroviarie, tecnologia tecnologia medicale, energia eolico e solare, elettronica delle comunicazioni, agricoltura ed elettrodomestici – oggi l’elettronica è presente praticamente ovunque. Una sfida crescente è rappresentata dalla tendenza sempre più marcata alla miniaturizzazione. L’elettronica diventa sempre più piccola e richiede diverse misure di protezione per aumentare nuovamente le distanze superficiali ed eliminare le distanze in aria.
A seconda delle sollecitazioni e delle condizioni di impiego dei componenti, si sceglie quindi tra diversi processi: il potting (resinatura), il rivestimento conformazionale (vernice tropicalizzante) e lo stampaggio a caldo (stampaggio hot-melt) sono i più diffusi tra questi.
Domande specifiche?
Procedimento di protezione dei componenti: resinatura con resina (potting)

Vengono utilizzati molto spesso materiali di riempimento a 1 e 2 componenti, i cosiddetti «potting compounds». Nel caso dei composti di resinatura a due componenti, la resina e l’indurente vengono miscelati in un rapporto prestabilito utilizzando un’apposita tecnologia meccanica e, di norma, versati nella cavità tramite un tubo di miscelazione statico. Pertanto, questo resinatura a freddo è un processo non di formatura e richiede un alloggiamento in cui versare la resina per incapsulamento.
Il resinatura (potting) offre numerosi vantaggi: non solo garantisce un eccellente isolamento elettrico, un’elevata dissipazione del calore e la riduzione delle vibrazioni e degli urti, ma presenta anche resistenza agli agenti chimici, all’umidità, agli shock termico e ai cicli di temperatura, protegge l’elettronica dalla polvere e dall’umidità e possiede inoltre proprietà ignifughe.
Di norma, a seconda dei requisiti specifici, vengono utilizzate resine epossidiche, poliuretaniche e siliconiche. Tutte si differenziano per le loro proprietà (Tab. 1).
Oltre ai materiali citati, esistono anche materiali di riempimento speciali e resine da colata. Questi, tuttavia, vengono impiegati solo in condizioni estreme. Ad esempio, in conformità ai requisiti ATEX, proteggono dalle esplosioni impedendo la reazione chimica tra fonte di accensione, sostanza infiammabile e ossigeno. Inoltre, garantiscono l’isolamento elettrico contro l’alta tensione (fino a 30 kV/mm), proteggono dal surriscaldamento dovuto a un parziale sviluppo di calore e, con la classe di protezione IP68, offrono protezione contro la polvere e l’immersione prolungata.
Il resinatura (potting) offre all’utente numerose possibilità. I prodotti tipici in cui viene applicato questo processo sono pacchi batteria, elettronica di potenza e di controllo, caricabatterie, elettronica con protezione EX, sensori, monitor e display.
Il resinatura (potting) offre all’utente numerose possibilità. I prodotti tipici in cui viene applicato questo processo sono pacchi batteria, elettronica di potenza e di controllo, caricabatterie, elettronica con protezione EX, sensori, monitor e display.
Procedimento di protezione dei componenti: vernice tropicalizzante

Con il rivestimento conformante (vernice tropicalizzante) i circuiti stampati vengono rivestiti completamente o solo in modo selettivo. Nel caso di un rivestimento selettivo (placcatura selettiva), solo le aree necessarie del circuito stampato vengono ricoperte da uno strato protettivo. Di norma si distingue tra due varianti di rivestimento: il rivestimento a strato sottile (Thin Film Coating) garantisce un’elevata economicità dei processi di produzione grazie al suo rapido indurimento e alla viscosità adeguata. La vernice tropicalizzante garantisce invece una protezione particolarmente elevata dei bordi e delle superfici, che preserva i moduli elettronici soprattutto dall’umidità estrema. In entrambi i casi, dopo l’essiccazione, le vernici tropicalizzanti raggiungono spessori compresi tra 30 e 2000 µm. In questo modo, il modulo elettronico può comunque essere installato anche in spazi ristretti.
A causa della diversa viscosità delle vernici tropicalizzanti e quindi del diverso comportamento di scorrimento, sui moduli elettronici assemblati viene spesso applicato il principio DAM & FILL. In questo caso, utilizzando una vernice protettiva (vernice tropicalizzante) a consistenza tixotropica, si crea una «diga» (in tedesco «Dam»), ad esempio attorno ai componenti che non devono essere ricoperti, come i connettore. I restanti componenti vengono poi bagnati con una vernice protettiva a bassa viscosità («Fill», in tedesco «riempimento»).
Per il rivestimento conformazionale (vernice tropicalizzante) vengono utilizzati diversi materiali polimerici. Gli utenti possono quindi scegliere, tra l’altro, tra prodotti a base di silicone e prodotti reticolabili ai raggi UV. I primi, grazie al loro ampio intervallo di temperatura compreso tra -40 °C e +200 °C, sono particolarmente adatti a condizioni operative estreme, come nel settore aerospaziale o offshore. I secondi sono costituiti da acrilati e poliuretani o da ibridi di entrambi i materiali. Si contraddistinguono soprattutto per la rapidità di indurimento grazie all’attivazione UV e per l’ottima resistenza agli shock termici.
I campi di applicazione della vernice tropicalizzante sono molteplici e spaziano dal settore automobilistico a quello ferroviario (ferroviario), passando per la tecnologia dei sensori, l’elettronica industriale, la tecnologia medica (tecnologia medicale), nonché per i già citati settori dell’energia eolica offshore (eolico) e dell’aeronautica e dell’aerospaziale.
Procedimento di protezione dei componenti: stampaggio hot-melt

Una forma particolare di resinatura è l’stampaggio hot-melt. Con questo processo, in un’unica fase di lavorazione il gruppo viene rivestito con un materiale, creando così una struttura di alloggiamento e proteggendo al contempo il gruppo stesso. L’elettronica non viene danneggiata, poiché i materiali termoplastici a bassa viscosità presentano una bassa temperatura di lavorazione e vengono lavorati con una pressione di iniezione di gran lunga inferiore rispetto al normale stampaggio a iniezione di materie plastiche. Ciò, da un lato, preserva i componenti e, dall’altro, consente ai termoplastici di indurirsi rapidamente, rendendo il processo relativamente economico.
Lo «stampaggio a bassa pressione» (stampaggio a bassa pressione) permette quindi di rivestire, incollare o sigillare secondo lo standard IP68 anche componenti sensibili come contatti, sensori, circuiti stampati e bobine in modo ecocompatibile, proteggendoli così anche dalle sollecitazioni più intense.
Un settore fortemente influenzato da fattori esterni è, ad esempio, quello agricolo. Qui le macchine sono soggette quotidianamente a condizioni meteorologiche variabili. L’stampaggio hot-melt è perfetto per proteggere la loro elettronica: offre una protezione affidabile e duratura da umidità, sbalzi di temperatura, corrosione e vibrazioni.
Conclusione
Potting, vernice tropicalizzante o stampaggio hot-melt: quale processo di protezione dei componenti sia più adatto dipende sempre dal rispettivo campo di applicazione dell’elettronica e dai requisiti ad esso associati. Non esiste una soluzione valida per tutti i casi.
Problematica relativa ai connettore

Temperature estreme, sporco e umidità, sollecitazioni chimiche o meccaniche: con l’adeguato processo di protezione dei componenti, l’elettronica è protetta da quasi ogni influenza esterna. Tuttavia, occorre tenere presente un aspetto: l’resinatura è possibile solo se la funzionalità dei componenti installati non viene limitata dai materiali utilizzati. A tal fine è tuttavia necessaria anche una soluzione di connessione compatibile con il «resinatura» – l’uso di comuni connettori per circuiti stampati è quindi escluso. Il motivo risiede nella tecnologia di contatto a molla e lama, solitamente in due parti, in cui la massa di riempimento (resina per incapsulamento) può penetrare nella vulnerabile area di innesto (zona di accoppiamento) e quindi ostacolare il contatto.
Nel caso dei connettori tradizionali, è quindi necessario sigillare l’area di contatto prima del «resinatura» mediante il metodo «Dam & Fill», per evitare qualsiasi interferenza da parte della resina per incapsulamento (Fig. 2). Da un lato, la resina per incapsulamento nell’area di contatto potrebbe compromettere i punti di contatto e quindi interrompere la trasmissione del segnale. D’altra parte, potrebbe inibire le proprietà di rilassamento della molla.
Per consentire comunque il «resinatura» e garantire al contempo la necessaria affidabilità, si consiglia di optare per una soluzione di collegamento monoblocco, ovvero un connettore che non necessiti della tradizionale area di innesto («zona di accoppiamento»). In un connettore monoblocco di questo tipo, la penetrazione della massa di riempimento («resina per incapsulamento») nell’area di contatto è impossibile.
La «tecnologia press-fit» (tecnica di inserimento a pressione) come tecnica di connessione preferita
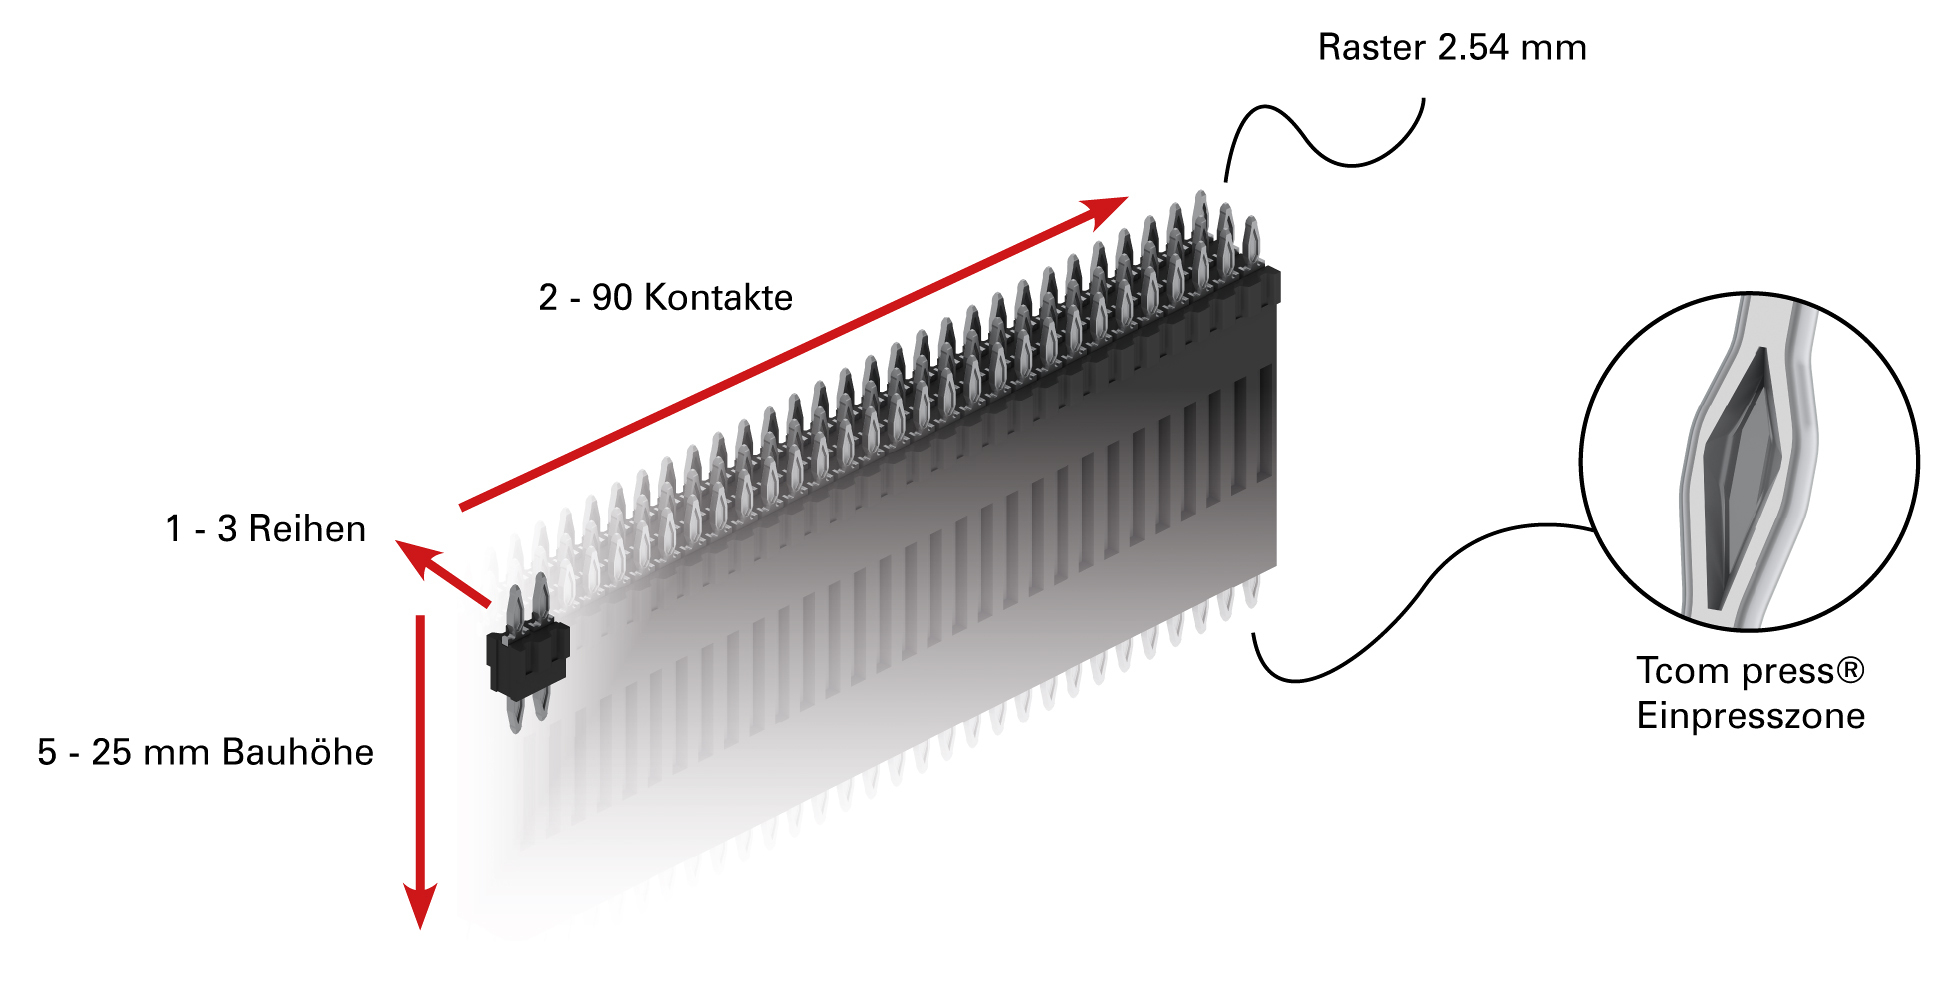
I connettori monoblocco (connettore) garantiscono quindi il grado di grado di protezione IP necessario per questi materiali, consentendo l’resinatura – e quindi una soluzione di collegamento durevole e robusta. Tuttavia, anche la scelta della tecnica di collegamento (tecnica di connessione) riveste qui un ruolo importante. Grazie alle zone press-fit su entrambi i lati, l’area di connessione (zona di terminazione) risulta a tenuta di gas grazie alla saldatura a freddo (saldatura a freddo) tra il manicotto di rame e la zona press-fit (zona press-fit), formando così un collegamento sigillabile tra due circuiti stampati che ha già dato prova di sé miliardi di volte sul campo.
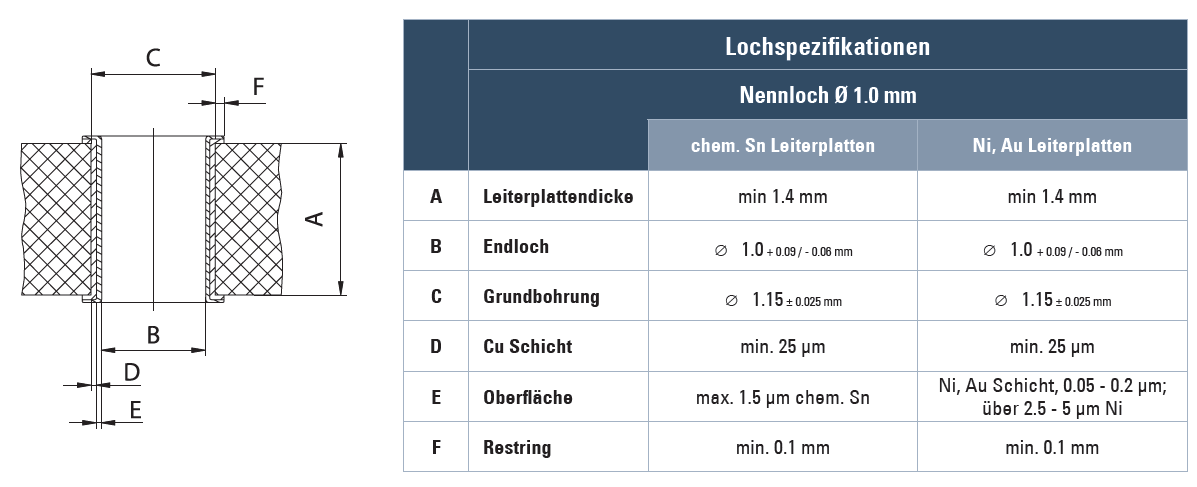
Per garantire questo collegamento a tenuta di gas, è tuttavia assolutamente necessario realizzare i fori passanti (foro metallizzato) secondo le specifiche ept:
L’assenza della zona di accoppiamento consente quindi al connettore, in combinazione con la tecnica di inserimento a pressione (tecnologia press-fit), di resistere a sollecitazioni da urto fino a 200 g. Anche i movimenti dei materiali causati da forti sbalzi di temperatura e l’influenza di gas nocivi non compromettono il collegamento. Grazie alla tecnica di inserimento a pressione (tecnologia press-fit), l’affidabilità aumenta notevolmente rispetto alla tecnica di saldatura (versione a saldare), poiché non possono verificarsi né giunti di saldatura freddi né giunti di saldatura rotti. Inoltre, in questo modo si evitano complessi lavori di saldatura selettiva, costose soluzioni di cablaggio e distanziale, consentendo ai progettisti non solo di risparmiare spazio sul circuito stampato, ma anche di ridurre i costi fino al 50%.
Con un unico componente si realizza sia un collegamento meccanico che elettrico. Soprattutto nel caso di moduli dal design modulare con funzioni configurabili o diversi livelli di prestazione, il processo di inserimento a pressione si presta in modo eccellente ad essere integrato alla fine del processo di assemblaggio. In questo caso è possibile applicare, a scelta, diversi moduli su circuiti stampati di base. In questo modo è possibile realizzare un’ampia varietà di prodotti in un’unica fase di lavorazione rapida. Poiché è possibile anche un’Vergusse finale del modulo, il collegamento elettrico e meccanico rimane affidabile. Grazie
all’resinatura, gli utenti possono proteggere al massimo il proprio modulo elettronico dagli influssi ambientali aggressivi. Chi, tuttavia, prende in considerazione la protezione dei componenti per la propria applicazione, deve anche tenere conto della scelta di un connettore adeguato in combinazione con l’tecnica di connessione appropriata. Connettore monoblocco, pressato e incapsulato: con questa combinazione, i moduli elettronici sono protetti da (quasi) tutti gli agenti esterni.
Maggiori informazioni sull’tecnologia press-fit nel white paper gratuito

Desiderate approfondire le vostre conoscenze tecniche sulla tecnica di inserimento a pressione (tecnologia press-fit)?
Per informazioni dettagliate sui fondamenti di questa tecnica, saremo lieti di inviarvi gratuitamente il nostro white paper:
Richiedi il white paper »
Per informazioni dettagliate sui fondamenti di questa tecnica, saremo lieti di inviarvi gratuitamente il nostro white paper:
Richiedi il white paper »
connettore a inserimento adeguati

flexilink b-t-b
Il nostro connettore «connettore» flexilink b-t-b soddisfa esattamente questi requisiti di robustezza e affidabilità ed è inoltre disponibile nella collaudata tecnica di inserimento a pressione (tecnologia press-fit).
Ulteriori informazioni sul prodotto sono disponibili qui:
Flexilink »
Il nostro connettore «connettore» flexilink b-t-b soddisfa esattamente questi requisiti di robustezza e affidabilità ed è inoltre disponibile nella collaudata tecnica di inserimento a pressione (tecnologia press-fit).
Ulteriori informazioni sul prodotto sono disponibili qui:
Flexilink »

Avete domande?
Allora non esitate a contattarci!
Richiesta tramite modulo
+49 (0) 8861 2501 0
sales@ept.de
Allora non esitate a contattarci!
Richiesta tramite modulo
+49 (0) 8861 2501 0
sales@ept.de