


White paper: Nozioni di base sulla tecnica di inserimento a pressione
LA ZONA DI STAMPAGGIO COME ALTERNATIVA ROBUSTA ALLA TECNICA DI SALDATURA
INTRODUZIONE
Sin dalla sua introduzione nel settore delle telecomunicazioni, la tecnica di inserimento a pressione si è affermata come una tecnologia chiave nell'elettronica automobilistica e industriale. Alla luce delle tendenze attuali, quali l'elettrificazione, la guida autonoma e l'Industria 4.0, i requisiti in termini di affidabilità e durata dei sistemi di connessione sono in costante aumento.
In ambienti operativi difficili, caratterizzati da vibrazioni, sbalzi di temperatura, umidità e sollecitazioni meccaniche, la tecnica di inserimento a pressione convince per l'elevata sicurezza di processo e la stabilità a lungo termine. Nonostante i diversi design delle zone di pressatura, tutte le soluzioni perseguono lo stesso obiettivo: un collegamento tra il circuito stampato e il contatto che sia meccanicamente solido e elettricamente affidabile nel tempo.
Ciò si ottiene progettando la zona di pressatura più grande del foro del circuito stampato e pressandola con una forza definita. Si ottiene così un collegamento a tenuta di gas, elettricamente stabile e meccanicamente resistente con una resistenza di contatto costantemente bassa.
NOZIONI DI BASE
Nella tecnica di inserimento a pressione (press-fit), il collegamento elettrico tra il connettore e il circuito stampato (PCB) viene realizzato inserendo a pressione un pin del connettore in un foro metallizzato del PCB.
La tecnica di inserimento a pressione si basa su un principio semplice:
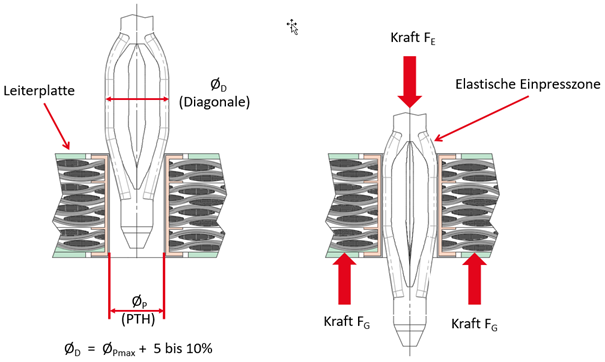
la sezione trasversale della zona di inserimento di un pin presenta una diagonale maggiore rispetto a quella del foro metallizzato del PCB. La deformazione che si verifica durante l’inserimento viene assorbita dalla zona flessibile del perno di contatto, in modo che il manicotto del circuito stampato subisca solo una deformazione minima. In questo modo si crea tra il perno di contatto e il foro metallizzato del circuito stampato una saldatura a freddo: un collegamento a tenuta di gas, resistente alla corrosione, a bassa impedenza e ad alta conduttività elettrica. Questa connessione rimane stabilmente durevole anche in presenza di elevate sollecitazioni meccaniche e termiche – quali vibrazioni, flessioni e forti sbalzi di temperatura.
Consigliamo un monitoraggio durante il processo di inserimento a pressione. Le analisi forza-corsa e i sistemi basati su telecamere consentono una valutazione affidabile della qualità del collegamento.
Oltre alla collaudata tecnica di inserimento a pressione con la nostra zona di inserimento Tcom press®, ept offre anche altre tecnologie di collegamento, come i fori passanti saldati, THR o SMT – ciascuna adattata all’applicazione specifica.
VANTAGGI DELLA TECNICA DI INSERIMENTO A PRESSIONE
Rispetto alla tradizionale tecnica di saldatura, la tecnica di inserimento a pressione offre numerosi vantaggi dal punto di vista qualitativo, economico, funzionale ed ecologico. Si contraddistingue per l'elevata affidabilità e resistenza meccanica ed è particolarmente resistente agli urti e alle vibrazioni. Inoltre, si evitano difetti tipici quali punti di saldatura freddi o cortocircuiti.
Anche dal punto di vista economico, la tecnica di inserimento a pressione convince per la sua riparabilità e per un assemblaggio efficiente in termini di costi. Dal punto di vista funzionale, consente una lavorazione sicura senza sollecitazioni termiche sul circuito stampato, preservando così i componenti. Contemporaneamente, i contatti dei connettori rimangono privi di stagno di saldatura.
Inoltre, la tecnica di inserimento a pressione offre vantaggi ecologici, poiché non si generano né fumi di saldatura né residui di flussante e si può rinunciare a ulteriori processi di pulizia. Soddisfa quindi gli attuali requisiti e le direttive ambientali come RoHS e WEEE.
SVANTAGGI DELLA TECNICA DI STAMPAGGIO
Nonostante i suoi numerosi vantaggi, la tecnica di inserimento a pressione presenta anche alcune limitazioni rispetto alla tecnica di saldatura. Essa impone requisiti elevati in termini di qualità dei circuiti stampati, in particolare per quanto riguarda il diametro dei fori e le tolleranze, e richiede utensili e impianti speciali, il che comporta costi di investimento più elevati.
Inoltre, durante il processo di inserimento a pressione si generano sollecitazioni meccaniche che, se applicate in modo improprio, possono causare danni. Anche la miniaturizzazione risulta in parte limitata rispetto alla tecnica di saldatura.
Inoltre, durante il processo di inserimento a pressione si generano sollecitazioni meccaniche che, se applicate in modo improprio, possono causare danni. Anche la miniaturizzazione risulta in parte limitata rispetto alla tecnica di saldatura.
CRITERI DI SELEZIONE PER LA TECNICA DI INSERIMENTO A PRESSIONE
Un collegamento a pressione affidabile si basa sull'interazione ottimale di diverse caratteristiche qualitative. In questo contesto sono determinanti, in particolare, la progettazione della zona di pressione, l'applicazione specifica, le proprietà del circuito stampato e il processo di lavorazione.
Solo quando questi fattori sono coordinati tra loro, la tecnica di pressione può esprimere appieno il proprio potenziale e garantire un collegamento stabile nel tempo, resistente alle sollecitazioni meccaniche e sicuro dal punto di vista elettrico.
Solo quando questi fattori sono coordinati tra loro, la tecnica di pressione può esprimere appieno il proprio potenziale e garantire un collegamento stabile nel tempo, resistente alle sollecitazioni meccaniche e sicuro dal punto di vista elettrico.
I. Criteri di selezione del circuito stampato
La tabella mette a confronto diverse finiture dei circuiti stampati in termini di spessore dello strato e idoneità alla tecnica di inserimento a pressione.
| Superficie | |||||
| Immersione Sn | ENIG | Immersione Ag | OSP | HAL senza piombo | |
| Spessore dello strato | da 0,8 a 0,2 µm | 5 µm Ni 0,1 µm Au | da 0,1 a 0,2 µm | da 0,1 a 0,5 µm | 5 - 50 µm |
| Idoneità alla tecnica di inserimento a pressione | ottima | con riserva* | con riserva* | buona | con riserva* |
La stagnatura a immersione è la più indicata; l'OSP è considerata una buona alternativa, mentre l'ENIG, l'argento a immersione e l'HAL senza piombo sono adatti solo in misura limitata, a seconda dell'applicazione.
Vengono inoltre illustrate le tipiche zone di inserimento a pressione, costituite solitamente da stagno o leghe di stagno su uno strato di nichel. Nel complesso, la presentazione evidenzia chiaramente che la scelta della superficie ha un'influenza decisiva sulla qualità e sull'affidabilità della tecnica di pressatura e deve essere effettuata con attenzione a seconda dell'applicazione.
Vengono inoltre illustrate le tipiche zone di inserimento a pressione, costituite solitamente da stagno o leghe di stagno su uno strato di nichel. Nel complesso, la presentazione evidenzia chiaramente che la scelta della superficie ha un'influenza decisiva sulla qualità e sull'affidabilità della tecnica di pressatura e deve essere effettuata con attenzione a seconda dell'applicazione.
II. Criteri di selezione della zona di pressatura
Nella zona di stampaggio sono disponibili le seguenti finiture: strati opachi di stagno, stagno-piombo, argento-stagno o stagno-argento, nonché strati di indio, tutti su uno strato di nichel.
| Superfici | ||
| 0,30 - 1,50 µm Sn opaco | su | 1 - 3 µm Ni opaco |
| 0,30 - 1,50 µm SnPb 92/8 - 97/3 opaco | su | 1 - 3 µm Ni opaco |
| 0,35 - 1,50 µm AgSn o SnAg | sopra | 1 - 3 µm Ni opaco |
| 0,30 - 1,50 µm In | sopra | 1 - 3 µm Ni opaco |
La superficie adeguata è fondamentale per garantire un collegamento a pressione affidabile. Essa influisce sulle forze di pressione e deve deformarsi plasticamente sotto carico senza subire danni. Allo stesso tempo, assicura un contatto elettrico stabile, protegge dalla corrosione e riduce le resistenze di contatto. Un rivestimento adeguato contribuisce inoltre a prevenire danni al circuito stampato e a garantire un processo sicuro e riproducibile.
STRUTTURA DEL FORO
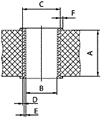
Per ottenere un collegamento a pressione di alta qualità, nella produzione dei circuiti stampati occorre prestare particolare attenzione al diametro del foro iniziale, al diametro del foro finale, allo spessore del manicotto di rame e alla superficie del circuito stampato.
La corretta struttura del foro è fondamentale, poiché influenza direttamente la stabilità meccanica e l'affidabilità elettrica del collegamento. Solo con dimensioni del foro e del manicotto correttamente coordinate si ottiene l'accoppiamento a pressione necessario, che garantisce una tenuta sicura e un contatto costante. Eventuali scostamenti possono causare forze di pressatura eccessive, danni ai fori passanti o un contatto insufficiente. Inoltre, una struttura del foro adeguata contribuisce a compensare le tolleranze di produzione e a garantire una qualità costante del processo.
La seguente struttura del foro rappresenta un esempio di realizzazione.
| Materiale LP | FR4 | |
| Foratura nominale | Ø 1,0 mm | |
| A | Spessore del circuito stampato | min. 1,44 mm |
| B | Foro terminale | Ø 1,0 +0,09 / -0,06 mm |
| C | Foro di base | 1,15 ±0,025 mm |
| D | Strato di rame | min. 25 µm |
| E | Superficie | Strato chimico di Sn, 0,5 – 1,5 µm |
| F | Anello di ritegno | min. 0,1 mm |
LAVORAZIONE
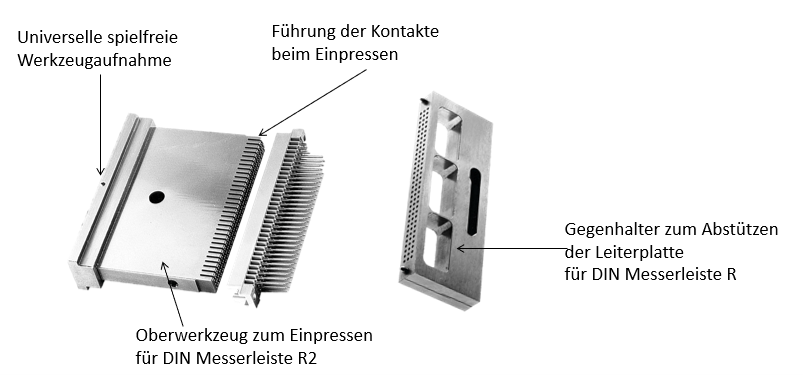
Per ottenere un collegamento affidabile dal punto di vista meccanico ed elettrico nel tempo, è fondamentale un processo di inserimento a pressione controllato. È assolutamente necessario l'uso di uno stampo superiore e di un controstampo.
Lo stampo superiore trasmette la forza della pressa al contatto, mentre il controstampo sostiene il circuito stampato e lo protegge dalle sollecitazioni meccaniche. A seconda del connettore, si utilizzano utensili a piastra piana o a pettine.
Se gli utensili non sono perfettamente coordinati tra loro, possono agire forze indesiderate sul circuito stampato e danneggiare i componenti già montati. La forza di inserimento dovrebbe essere assorbita completamente dall'utensile inferiore.
I circuiti stampati con connettori inseriti non dovrebbero essere riscaldati oltre i 125 °C.
Conclusione
La tecnica di inserimento a pressione rappresenta un’alternativa efficiente e a prova di futuro alla classica tecnica di saldatura. Si distingue per l’elevata affidabilità del processo, l’eccellente stabilità meccanica e un collegamento elettrico affidabile nel tempo, anche in condizioni d’uso impegnative.
Proprio alla luce della crescente elettrificazione, dell’aumento delle densità di potenza e delle crescenti esigenze in termini di robustezza e durata, la tecnica di inserimento a pressione offre vantaggi decisivi. Tuttavia, il presupposto per una prestazione ottimale è l’interazione precisa tra zona di pressatura, circuito stampato e processo di lavorazione.
Un fattore essenziale di successo è la scelta di una zona di pressatura progettata in modo ottimale. Le zone di pressatura di ept GmbH – in particolare la tecnologia Tcom press® – si contraddistinguono per un comportamento di pressatura facilmente controllabile, un basso carico sul circuito stampato e un’elevata stabilità della finestra di processo. In questo modo si riducono al minimo i danni ai fori passanti e si garantiscono contatti elettrici stabili nel tempo. Inoltre, la geometria della zona di pressatura ept consente una lavorazione affidabile anche in presenza di tolleranze strette e strutture complesse dei circuiti stampati.
In qualità di specialista esperto nella tecnologia di connessione, ept GmbH offre soluzioni su misura per la tecnologia di pressatura. Grazie a tecnologie innovative come la zona di pressatura Tcom press®, a un know-how applicativo completo e a un’elevata competenza produttiva, ept supporta i propri clienti nella realizzazione di soluzioni di connessione affidabili ed economiche per applicazioni complesse.